Ürün Grupları
Dişliler ve dişli taslakları
Farklı modül ve çaplarda dövme dişli ve dişli taslağı üretimi.
Dövme Simülasyonu
Bu parça nasıl dövülür
Ham malzemenin ısıtılmasını, ön şekillendirmeyi, bitirme kalıbını ve çapak alma aşamalarını inceleyin.
Sıcaklıklar, çeliğin sıcak dövmesi için tipik aralığı (yaklaşık 1.100–1.250 °C) gösteren genel mühendislik değerleridir; tesis ölçümü değildir. Gerçek değerler malzeme kalitesine ve parçaya göre belirlenir.
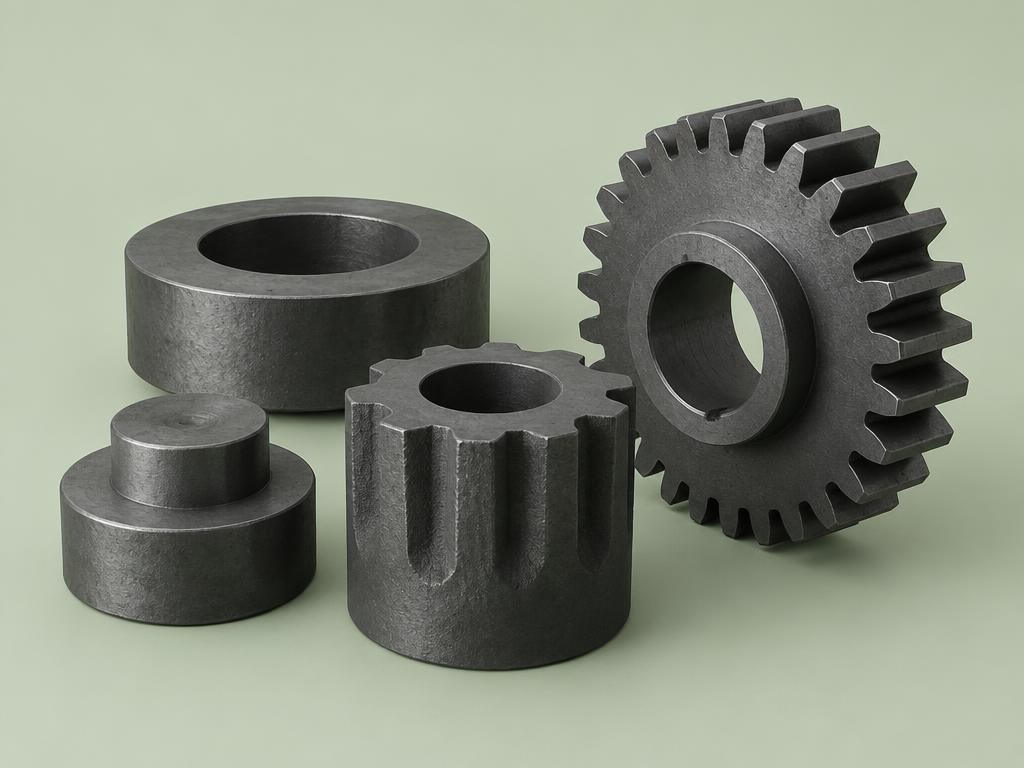
Dövme dişli ve dişli taslakları; şanzıman, diferansiyel ve güç aktarma ünitelerinde kullanılır. Taslak, diş açma ve ısıl işlem öncesi parçanın temel formunu oluşturur.
Dövmeyle lif akışı dişlerin çevresine yönlenir; bu da diş dibinde dayanımı destekler. Farklı çap ve kalınlıklarda taslaklar, talaş kaybını azaltacak şekilde forma yakın üretilir.
Bu grupta sayılan parçalar
2 parça- Muhtelif dişliler
- Dişli taslakları
Adlar, üretimden verilen parça adlarıdır. Ağırlık, kesit ve malzeme bilgisine göre her parça için ayrı kalıp ve dövme planı kurulur.
Parça başına kalıp
Her parça için ayrı kalıp ve dövme planı.
Çizime göre
Teknik resim veya numuneden üretim.
Yurt içi ve ihracat
Sekiz ülkeye düzenli sevkiyat.
Üretim akışı
Bu parçalar nasıl üretilir
- 01
Malzeme
Çelik, üretilen parçanın ağırlığına ve kesitine göre boyuna kesilir.
- 02
Isıtma
Kesilen çelik, dövmenin yapılabileceği sıcaklığa kadar ısıtılır.
- 03
Dövme
Sıcak çelik, kalıphanede üretilen kalıbın içinde preslenerek parça formuna yaklaşır.
- 04
Kenar ve kalibrasyon
Parçanın fazlası ve kenar fazlası alınarak ölçüye yaklaşılır.
- 05
Hazırlık ve sevk
Parça tanıtılır, paketlenir ve yurt içi ya da ihracat sevkiyatına hazır hale getirilir.
Teklif
Teklif için gerekenler
Çizim veya numune
Teknik resim (PDF/STEP) ya da fiziksel numune.
Malzeme
Çelik kalitesi veya kullanım koşulu.
Adet ve ağırlık
Yıllık ihtiyaç ve yaklaşık parça ağırlığı.
Diğer ürün grupları
Bu gruptan bir parça için sorun
Çizim veya numune üzerinden çalışıyoruz. Ağırlık, malzeme ve yıllık ihtiyaç yeterli.